东北制造业产线升级:工业机器人选型与智能控制系统集成要点
东北老工业基地的产线升级,正从“能不能用”迈向“好不好用”的深水区。许多制造企业在引入工业机器人后,发现节拍没提上去、故障率居高不下,根源往往不在机器人本体,而在选型逻辑与智能控制系统的集成深度。今天从实战角度拆解几个关键环节。
一、选型不能只看负载和臂展
不少企业拿着工件重量和工位距离就去比价,这是典型的误区。东北的产线改造,尤其是重卡、工程机械、大型铸件行业,必须重点考察**工业机器人**的动态刚度和惯量匹配。举个实例:某沈阳铸造厂原先选用的六轴机器人标称负载50kg,但在连续搬运20kg的砂芯时,末端抖动明显,导致定位精度±0.5mm都达不到。换用更高惯量级别的机型后,同样工况下重复精度稳定在±0.15mm。
另外,防护等级在东北的粉尘、油污环境下尤其要留意。IP67是底线,但关节处的密封圈材质、线缆拖链的耐磨性,光看样本参数根本看不出来,最好要求供应商提供同行业三年的故障率统计数据。
二、智能控制系统:别让PLC当“甩手掌柜”
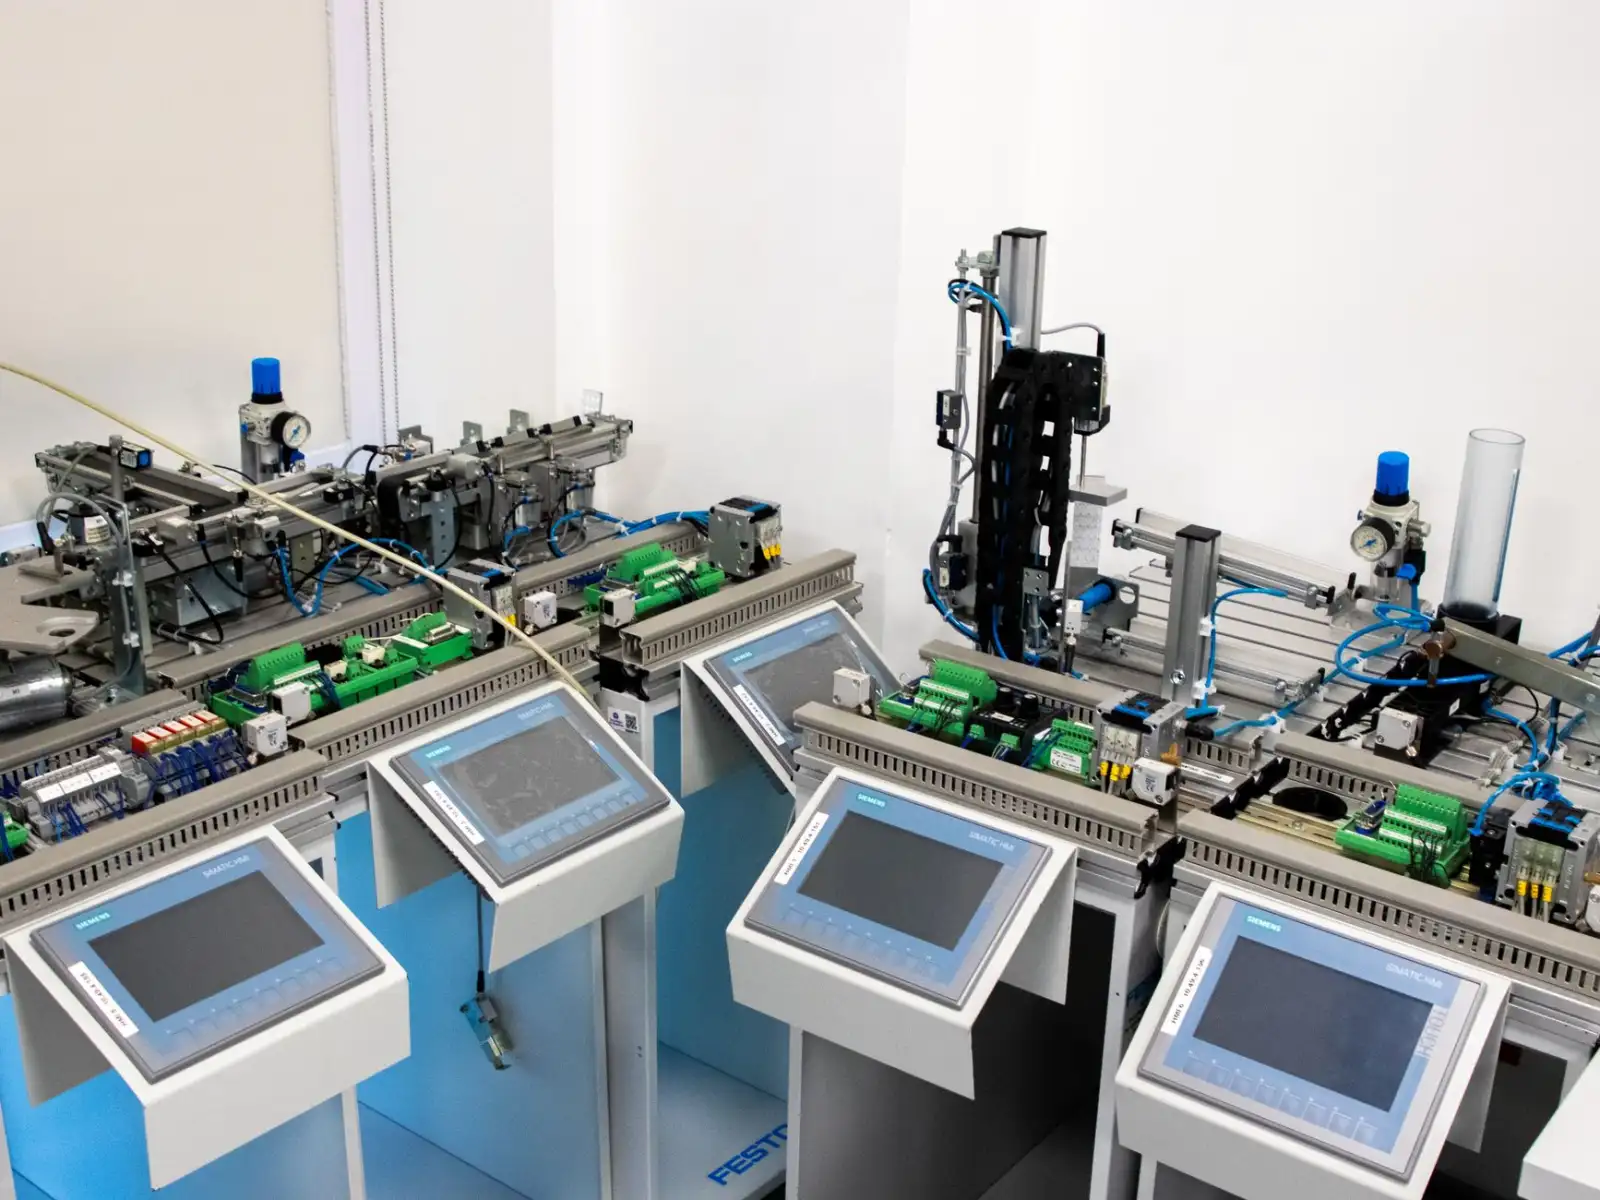
很多集成商把机器人、传感器、PLC简单连通就算完事,实际运行起来却问题频出。真正的智能控制系统,核心在于**工艺逻辑与运动控制的深度融合**。以我们华郡智能科技在沈阳某汽车零部件产线的项目为例,产线上有6台焊接机器人、12个视觉传感器、4套变位机,如果按传统方式让PLC逐条下发指令,节拍至少损失15%。
我们采用的做法是:将焊接工艺参数(电流、电压、摆动频率)直接写入机器人控制器内部,同时通过EtherCAT总线让传感器数据以1ms周期实时反馈给运动规划器。这样机器人可以根据焊缝间隙自动调整摆幅,而不是等PLC处理完再动作。改造后,焊接合格率从92.4%提升到98.1%,单件节拍缩短11秒。
集成中的三个“隐形杀手”
- 接地与干扰:变频器、伺服驱动器与传感器信号线必须分开走线槽,屏蔽层单端接地。东北工厂老厂房接地电阻往往超标,我们实测过某车间,地线噪声峰值达2.1V,导致激光测距传感器频繁误触发。
- 安全逻辑冗余:安全PLC要独立于主控系统,安全门开关、光栅信号必须走硬接线,绝不能只靠总线通讯。这条在东北很多老企业容易被忽略,出了事故才追悔莫及。
- 数据接口预留:哪怕现在不上MES,也要在智能控制系统中预留OPC UA接口和至少20%的I/O余量。否则三年后想接ERP、做预测性维护,又得推倒重来。
三、传感器选型:精度高不等于好用
在东北的铸造、锻造环境里,传感器的耐温、抗污染能力远比分辨率重要。某长春客车厂曾选用一款进口高精度激光位移传感器,分辨率0.01mm,但在石墨粉尘环境下,镜头每两小时就得人工清洁一次,产线根本停不下来。后来换成带气幕吹扫的国产传感器,分辨率降到0.05mm,但实际应用效果反而更好——因为工艺本身对0.05mm的重复定位已经足够。
另一个容易被忽视的点是传感器的响应频率。在高速搬运码垛场景,机器人末端速度达2m/s时,若传感器采样频率低于500Hz,轨迹补偿就会滞后。我们一般在选型时会让传感器响应频率至少是机器人控制周期(通常8ms)的5倍以上。
四、案例复盘:东北某农机企业的柔性装配线
这家企业原来用人工装配变速箱,节拍4分20秒/台,且漏装错装率高达2.3%。我们帮其规划了一条由4台协作机器人、6个视觉传感器、2套智能拧紧系统组成的小型柔性单元。关键点在于:所有**自动化设备**的工艺参数都存放在一个中央配方库中,换型时只需调用不同配方,机器人轨迹、扭矩曲线、视觉检测阈值全部自动切换。
实际运行半年后,节拍稳定在2分58秒,漏装率降至0.1%以下。更重要的是,操作工经过两天培训就能独立处理常见报警。这套系统的经验在于:**智能设备**的终极价值不是“无人化”,而是让“少人化”稳定可靠。
产线升级不是买几台机器人那么简单,从选型初期的工况分析,到控制系统架构设计,再到传感器点位部署,每个环节都需要有系统思维。华郡智能科技(沈阳)有限公司在东北本地积累了大量重载、高温、多粉尘环境下的集成经验,如果您的产线正面临类似痛点,欢迎带着工艺图纸和节拍数据来聊,我们直接给您算投资回报周期。